工控设备成套选型要点:从产线需求到配件匹配实践
产线升级,往往卡在成套选型这一关
很多工厂在推进自动化改造时,设备清单列得很详细,可真到采购环节却犯了难——单台设备性能都达标,拼在一起却总出问题。这背后不是某个部件质量不过关,而是成套选型的系统性逻辑没理顺。作为长期从事工业机电设备配套的从业者,我们见过太多因选型脱节导致的返工案例。
先从负载特性反推,而不是先看样本参数
选型的起点不该是电机功率或变频器型号,而是产线末端真实的负载曲线。比如一台输送辊道,启动频次、惯量比、过载时间这些数据,决定了你是选普通异步电机还是伺服系统。忽略这些硬指标,再好的自动化机组销售方案也落不了地。我们通常建议客户先做72小时工况数据采集,拿实际运行数据说话,比任何理论计算都靠谱。
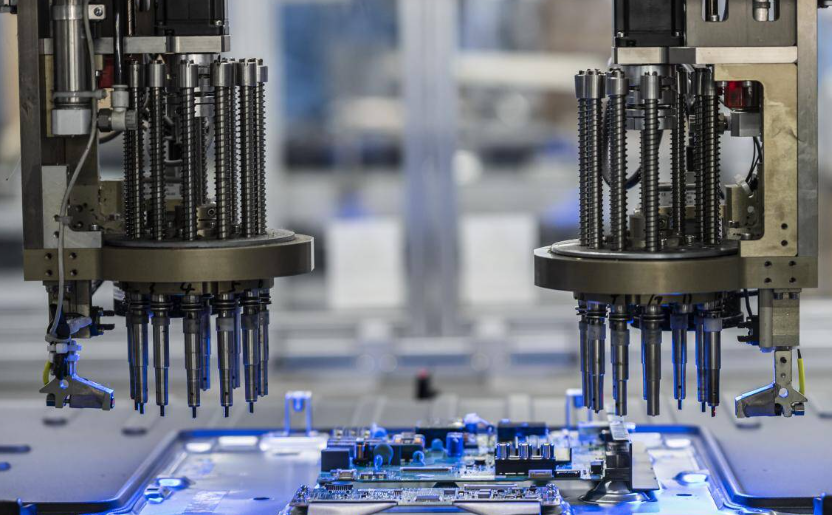
另一个常被忽视的维度是环境适应性。车间温度、粉尘、湿度直接决定防护等级和冷却方式。曾有个项目,客户坚持用风冷变频器,结果夏季连续跳闸,换成液冷后故障率降了九成。这类细节在机电配件供应环节就必须前置确认,不能等装上去再补救。
成套不是简单堆料,接口管理才是核心
把plc、驱动器、传感器、执行器按清单买齐,只算完成了30%的工作。真正的成套难点在于电气接口、通讯协议、机械安装尺寸的兼容性验证。比如profibus和profinet混用、编码器分辨率与plc扫描周期不匹配,这些隐蔽问题往往在联调时才爆发。我们做工控设备成套时,会专门出一份接口对照表,把每对连接件的型号、线序、屏蔽要求都列清楚。
配件选型还有个容易踩的坑:只看品牌不看批次。同一型号的传感器,不同批次可能固件版本有差异,导致信号响应时间不一致。所以我们的库存管理会按生产批次隔离,发货前做参数复测,确保整套系统的一致性。
把维保预算留足,才算完整的选型方案
选型时最容易压缩的是备件预算,但产线停机一小时的成本往往远超几套备件。我们建议客户按关键部件双备份、易损件三倍库存的原则配置。同时,设备安装维保的响应时效也要写进合同——比如承诺4小时到场,就需要在本地预置常用模块。北京有为安科机电设备有限公司在这块的做法是,为每个成套项目建立专属备件池,并定期巡检,把故障消灭在萌芽期。
说到底,成套选型考验的是对产线全生命周期的理解。从需求梳理到配件匹配,从调试交付到后期运维,每一环的决策都在影响最终的投资回报率。与其等设备趴窝再抢修,不如在选型阶段多花一周时间做深度验证——这笔账,算得过来。我们持续在做的事,就是把这类实践沉淀成标准流程,让每个项目少走弯路。