成套工业机电设备安装调试阶段常见故障诊断与处理方案
成套工业机电设备的安装调试,向来是项目交付中最考验功力的环节。据我们北京有为安科机电设备有限公司多年现场服务统计,约**70%的早期故障**并非设备本身质量问题,而是安装精度与调试参数匹配不当所致。今天不谈理论,直接拆解几个现场高频故障的处理逻辑。
一、振动超差与异响:先查“地脚”再查“对中”
许多新装机组试车时振动值飙升至11.2mm/s以上(ISO 10816标准限值内应低于7.1mm/s),操作人员第一反应往往是更换轴承。但根据我们的维保记录,**超过半数振动问题源于二次灌浆不实或地脚螺栓预紧力不均**。处理方案很直接:用频闪仪锁定振动相位,若相位差接近180°,基本可判定为软脚或共振,先重新紧固并做激光对中,而非急于拆解旋转部件。
此外,对于采用变频驱动的自动化机组,还需排查是否存在**轴电流**——尤其是使用国产非绝缘轴承时,建议在调试阶段就加装接地碳刷,否则后期电蚀损伤会反复出现。
二、控制系统通讯中断:别忽视屏蔽与接地
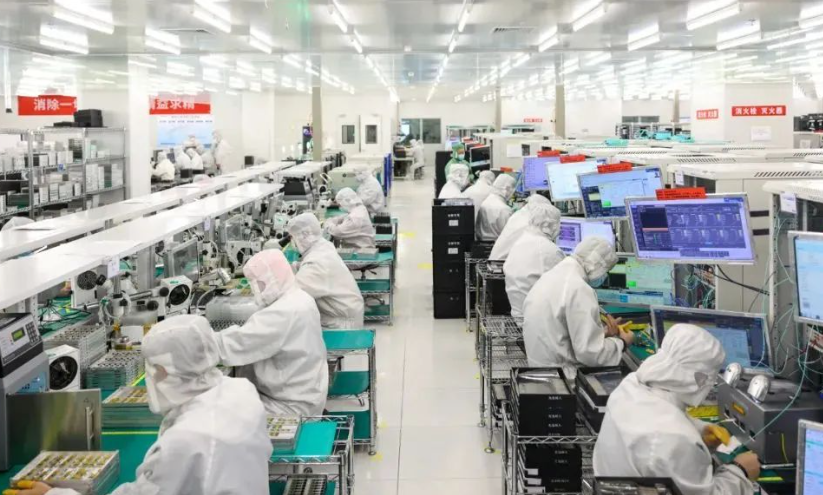
工控设备成套项目中,PLC与远程IO站之间Profibus-DP或Profinet通讯频繁丢包,是我们处理过最多的一类“软故障”。多数情况下,罪魁祸首是**电缆屏蔽层单端接地错误**或动力线与信号线同槽敷设。曾有一个饲料厂项目,调试三天无法解决,最终发现是变频器输出侧EMC滤波器缺失,导致高频谐波耦合进通讯线。
- 检查所有屏蔽层是否在控制柜侧单点接地,且接地阻抗小于4Ω;
- 确认动力电缆与通讯电缆间距大于300mm,交叉处必须成90°;
- 若现场无法改变布线,则在通讯端口增加磁环或使用光纤转换器,成本不高但见效极快。
三、液压系统压力波动:从“蓄能器”找突破口
自动化机组销售中附带液压站的项目不少,调试时常见的压力表指针摆动、执行机构爬行,很多年轻工程师会先去调溢流阀。实际上,**氮气预充压力不足或皮囊破裂是首要排查项**。用充氮工具检测,若预充压力低于系统工作压力的60%,直接补压即可。同时检查吸油滤清器堵塞指示器,真空度过大也会引起气穴现象,导致压力波动。
我们的经验是:安装调试阶段建立一份《参数基准记录表》,将每个阀门的调整圈数、压力设定值、温度区间都留档。这不只是为客户负责,更是为日后机电配件供应和售后维保提供数据依据——没有基准,故障诊断就是盲人摸象。
四、实践建议:调试团队必须做到“三个一”
- **一次空载试车不少于4小时**,期间每30分钟记录一次轴承温度、振动值和电流曲线,观察趋势而非瞬时值;
- **一份联锁保护清单**,逐一模拟断相、超压、堵转等工况,确认安全回路动作可靠,这是安装维保中不可妥协的红线;
- **一套备件预案**,对易损的传感器、接触器、密封件提前准备,避免因一颗螺丝延误整个产线投产。
成套设备的调试不是“通电转起来”那么简单,它考验的是对机械、电气、流体多系统的耦合认知。北京有为安科机电设备有限公司多年来深耕工业机电设备与自动化机组销售,同时提供从机电配件供应到设备安装维保的全周期技术支持。我们始终认为,一份详实的调试记录,远比一张合格证更有价值。
未来,随着预测性维护技术普及,现场调试将逐步从“故障处理”转向“参数优化”。但无论工具如何进化,扎实的诊断逻辑和严谨的作业习惯,始终是行业立足的根本。希望这些来自一线的经验,能为您下一个项目的顺利交付提供一点参考。