成套工业机电设备安装调试误区与现场验收质量管控要点
成套工业机电设备的安装调试,从来不是“把螺丝拧紧、把线接上”那么简单。很多项目在交付后半年内频繁跳闸、振动超标甚至烧毁电机,根源往往不在设备本身,而在安装调试阶段的隐性失误。我们北京有为安科机电设备有限公司在多年现场服务中总结出,安装环节的电气间隙控制与调试阶段的负载特性匹配,是决定设备全生命周期稳定性的两大命门。
误区一:地脚螺栓“越紧越好”与找正“只看联轴器”
不少施工队为了省事,直接跳过二次灌浆的养护期,用液压扳手把地脚螺栓一次性打到额定扭矩。结果设备运行三个月后,基础出现细微沉降,导致轴系对中偏移。正确的做法是分三次递增拧紧,并在48小时后复测水平度。更隐蔽的误区是找正时只测联轴器外圆,忽略了电机与减速机之间的热膨胀补偿量——对于转速超过1500rpm的机组,冷态对中值应预留0.05-0.08mm的负偏差。
调试阶段的“假性正常”最可怕
空载试车时电流平稳、噪声正常,但一带负载就跳闸。这通常不是保护定值设置问题,而是变频器载波频率与电机电缆分布电容产生谐振。我们曾处理过一个案例:一条包装线输送机组,空载一切正常,负载率到60%时直流母线电压波动超过15%。后来更换为屏蔽电缆并调整载波频率至4kHz,问题才彻底消失。所以调试必须包含25%、50%、75%、100%四级负载测试,每级至少稳定运行30分钟。
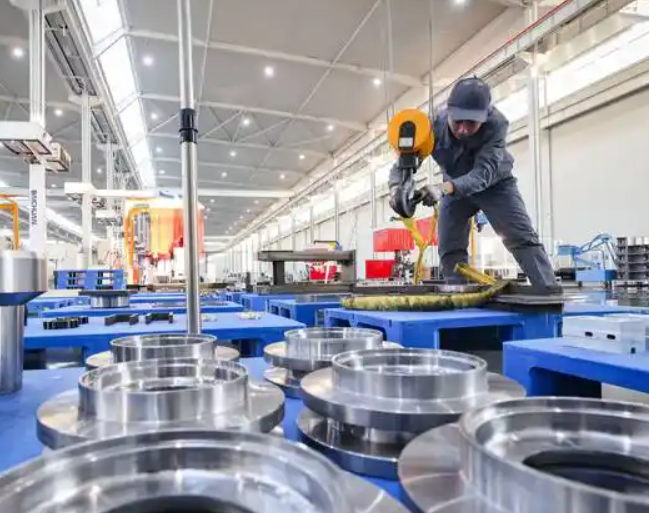
现场验收不能只看“能转就行”
很多甲方验收时只关注设备能否启动、有无异响,却忽略了更关键的量化指标。我们建议重点核查以下三项:
- 振动烈度:按ISO 10816标准,轴承座振动速度有效值应≤2.8mm/s(A区),超过4.5mm/s必须停机排查。
- 温升曲线:连续运行2小时后,电机绕组温升不应超过80K(F级绝缘),且温升曲线应趋于平缓而非持续上扬。
- 电气参数对称性:三相电流不平衡度须控制在5%以内,否则说明绕组或负载存在隐性缺陷。
此外,随机资料的完整度也常被忽视。我们要求交付时不仅提供合格证,还必须包含出厂测试报告、主要外购件(轴承、密封、变频器)的质保书、以及最终版的电气原理图(带实际修改标记)。没有这些,后续维保就是“盲人摸象”。
一个典型的教训案例
去年某食品厂一条自动化配料线,安装时压缩空气管路未做吹扫,导致气动执行器内部混入铁屑。调试时阀芯卡涩,但操作工用扳手敲击阀体“复位”了三次,最终酿成气缸爆裂事故。事后检查发现,管路吹扫压力不足0.6MPa且未逐段隔离冲洗,安装队为了赶工期省掉了这道工序。这个案例说明,安装调试的每一道被省略的“多余”步骤,都可能成为日后的故障点。北京有为安科机电设备有限公司在承接自动化机组销售及设备安装维保项目时,始终坚持将管路清洁度、扭矩记录、对中数据等写入过程控制卡,并作为验收必备附件。
成套设备的现场质量管理,本质是“过程数据决定结果可信度”。与其在故障发生后争论责任,不如在安装调试阶段就把每一颗螺栓的扭矩值、每一根电缆的绝缘电阻、每一次试车的电流波形记录在案。作为一家深耕工业机电设备领域多年的服务商,我们深知机电配件供应再及时,也替代不了安装维保时的严谨。工控设备成套交付的终极目标,是让用户忘记设备的存在——而这一切,从正确的安装调试开始。