工业机电设备成套项目安装调试关键节点与质量管控要点
工业机电设备的成套项目,成败往往不在设备本身,而在安装调试的细节里。我们见过太多因节点把控失效导致的返工与停机,损失动辄六位数。今天不谈理论,只讲现场真正要盯住的几个关口。
一、安装阶段的三道硬门槛
首先是基础复核与预埋件校验。很多问题出在地脚螺栓的定位精度上——偏差超过±2mm,后续找正就是一场灾难。我们通常要求施工队用全站仪而非卷尺进行复核,这一步能省下至少一周的调整时间。
其次是管道与电缆桥架的走向冲突排查。特别是涉及自动化机组销售项目中那些带PLC控制柜的系统,强弱电间距必须按规范留足,否则调试时通讯干扰会让你怀疑人生。建议在配管配线前做一次三维模拟或现场联合走线确认。
最后是单体试车前的润滑与密封检查。别小看这一步,高速旋转设备因缺油烧瓦的案例比比皆是。我们的标准是逐点核对润滑点位图,并在记录表上双人签字确认。
二、调试阶段的关键动作
调试不是通电就完事。真正的分水岭在空载联动与带载试运行之间的过渡逻辑。空载时各参数看似正常,一旦加载,电流、温升、振动会瞬间暴露问题。建议分段加载,每段稳定运行至少2小时,并记录趋势曲线,而不是只看瞬时值。
同时要盯紧保护定值的实际动作测试。很多人只做了整定计算,却从未验证跳闸回路是否真正有效。我们曾在一个项目中,因热继电器触点氧化导致电机烧毁,损失惨重——那次之后,所有项目必须做一次实际故障注入测试。
三、一个真实的案例
去年为一家汽车零部件厂做工控设备成套改造,原计划45天完成。现场发现原有基础标高偏差达11mm,若强行安装会导致联轴器磨损加剧。我们果断叫停,采用二次灌浆加调整垫片方案,虽然多花了3天,但试车时振动值控制在2.3mm/s以内,远优于国标4.6mm/s的限值。甲方后来评价说,这三天花得值。
这类经验,恰恰是北京有为安科机电设备有限公司在设备安装维保服务中最常被客户低估的价值——我们不只是按图施工,更懂得在关键节点上踩刹车。
四、质量管控的底层逻辑
- 节点验收清单化:每个关键工序设停止点,未经验收不得进入下一环节
- 数据留痕电子化:扭矩值、同心度、绝缘电阻等数据即时上传,杜绝后补记录
- 人员资质强制化:焊工、电工、起重工必须持证且在有效期内,否则不允许进场
说到底,机电配件供应可以标准化,但安装调试永远是个性化的技术活。它考验的是对设备特性的理解、对现场条件的预判,以及敢于在压力下说“停”的勇气。
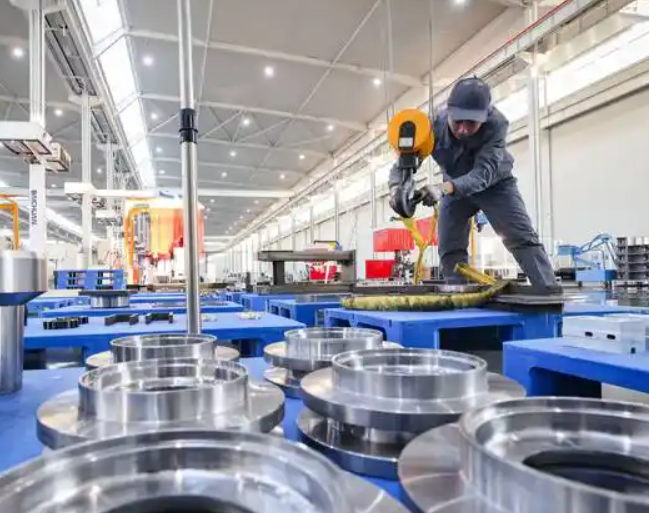
北京有为安科机电设备有限公司始终认为,工业机电设备项目的最终交付质量,七成取决于过程管控的颗粒度。从自动化机组销售到工控设备成套,再到后续的设备安装维保,我们坚持用数据说话、用节点卡位。如果您的项目正处于前期规划或执行阶段,欢迎来聊聊那些容易被忽视的“小问题”——往往正是它们决定了项目的天花板。